समाचार

कंक्रीट उत्पादनमा सामान्य डिमोल्डिंग मुद्दाहरूको समस्या निवारण

कंक्रीट को लागीब्लकउत्पादकहरू, डिमोल्डिंग चरण भनेको उत्पादकता र उत्पादनको गुणस्तर खडा वा गिरावट हो। डिमोल्डिङको क्रममा कंक्रीटका स्टिकहरू, दरारहरू, वा सतहहरू त्रुटिपूर्ण हुँदा, डाउनटाइम, फोहोर, र अस्वीकृत उत्पादनमा लागतहरू द्रुत रूपमा जम्मा हुन्छन्। यी सामान्य समस्याहरूको मूल कारणहरू बुझ्न र तिनीहरूलाई कसरी समाधान गर्ने भनेर जान्नु-कुशल उत्पादन लाइन कायम राख्न आवश्यक छ।

Fujian Unik Mold Technology Co., Ltd. मा, हामीले 2010 देखि उच्च-सम्पादन गर्ने कंक्रीट मोल्डहरू इन्जिनियरिङ गर्दै आएका छौं। 28 निर्यात बजारहरूमा सेवा गर्ने हाम्रो अनुभवबाट चित्रण गर्दै, यहाँ प्राय: बारम्बार भत्काउने समस्याहरूको लागि व्यावहारिक समस्या निवारण गाइड छ।

समस्या 1: ब्लकहरू डिमोल्डिङको समयमा मोल्डमा टाँसिन्छन्

स्टिकिङ कंक्रीट उत्पादनमा सबैभन्दा सामान्य र निराशाजनक मुद्दाहरू मध्ये एक हो। यसले चक्रलाई ढिलो बनाउँछ, मोल्ड र उत्पादन दुवैलाई क्षति पुर्‍याउँछ, र लाइनलाई रोक्न सक्छ।

सम्भावित कारणहरू:

अपर्याप्त वा असमान रिलिज तेल आवेदन

कम गुणस्तरको रिलीज एजेन्ट जुन कंक्रीट प्रकारसँग मेल खाँदैन

गुफा सतह पहिरनले घर्षण बिन्दुहरू सिर्जना गर्दछ

अनुचित डिमोल्डिङ समय - या त धेरै चाँडो वा धेरै ढिलो

कडा, कम कार्यक्षमता कंक्रीट मिश्रण

समाधानहरू:

सबै गुहा सतहहरूमा व्यावसायिक रिलीज तेलको पातलो, समान तह लागू गर्नुहोस्

एक चिल्लो सतह फिनिश पुनर्स्थापना गर्न मोल्ड गुहाहरू पुन: पालिश (UNIK सिफारिस गर्दछ Ra 1.6)

एक सुसंगत डिमोल्डिङ समय कायम राख्नुहोस्, आदर्श रूपमा 10-15 सेकेन्ड पोस्ट-कम्पन

प्रवाह क्षमता सुधार गर्न र चिपचिपापन कम गर्न आफ्नो कंक्रीट मिश्रण समायोजन गर्नुहोस्

समस्या 2: ब्लकहरूमा एयर होल वा सतह शून्य हुन्छ

समाप्त ब्लकहरूको सतहमा हावा प्वालहरू कस्मेटिक चिन्ता भन्दा बढी छन् - तिनीहरूले संरचनात्मक अखण्डतामा सम्झौता गर्न सक्छन्।

सम्भावित कारणहरू:

अपर्याप्त कम्पन, फँसेको हावालाई बाहिर निस्कनबाट रोक्न

अत्यधिक चिपचिपा कंक्रीट मिक्स जसले हावाका बुलबुलेलाई फसाउँछ

खराब खाना वितरण, गुफामा हावा जेब छोडेर


तेलमा आधारित रिलिज एजेन्टहरूको प्रयोग जसले मोल्ड सतहमा हावा फ्याप्न सक्छ

समाधानहरू:

सिफारिस गरिएको 50-60 Hz दायरामा कम्पन आवृत्ति पुन: क्यालिब्रेट गर्नुहोस्

मिक्स डिजाइन समायोजन गरेर वा प्लास्टिसाइजरहरू थपेर ठोस तरलता सुधार गर्नुहोस्

सबै गुहाहरूमा समान र पूर्ण खाना सुनिश्चित गर्नुहोस्

पानीमा आधारित रिलिज एजेन्टहरू प्रयोग गर्ने विचार गर्नुहोस्, जुन तेल-आधारित विकल्पहरू भन्दा राम्रो सतह गुणस्तर उत्पादन गर्न देखाइएको छ।

समस्या ३: ब्लक सतहहरूमा क्र्याक वा कपाल भाँच्नु

क्र्याक ब्लकहरू सामग्री र श्रमको प्रत्यक्ष क्षति हो।

सम्भावित कारणहरू:

मिक्स धेरै सुक्खा छ, हरियो शक्ति कम गर्दै

ढाल्नु अघि अपर्याप्त उपचार समय

अनुचित कम्पन - या त धेरै कम वा धेरै उच्च

डिमोल्डिङको समयमा टाँसिनेबाट मेकानिकल तनाव

उत्पादन पछि अचानक तापमान परिवर्तन

समाधानहरू:

पानीको मात्रा बढाउनुहोस् वा मिश्रणमा प्लास्टिसाइजर थप्नुहोस्

डिमोल्डिङ अघि 24-48 घण्टा सम्म क्यूरिङ समय विस्तार गर्नुहोस्

तपाईंको विशिष्ट ब्लक आकार र आकारको लागि सही फ्रिक्वेन्सीमा कम्पन समायोजन गर्नुहोस्

टाँसिएको रोक्नको लागि चिकनी डिमोल्डिङ र उचित गुहा लुब्रिकेशन सुनिश्चित गर्नुहोस्

समस्या ४: रफ वा दानेदार ब्लक सतहहरू

कुनै नराम्रो सतह फिनिशले दुवै सौन्दर्य र बिक्रीलाई असर गर्छ।

सम्भावित कारणहरू:

खरानी भएको गुफा सतहहरू

अघिल्लो चक्रबाट मोल्डमा सुकेको सिमेन्ट अवशेष

खराब-गुणस्तर रिलिज तेल

ओभर-ड्राइ कंक्रीट मिश्रण

समाधानहरू:

चिल्लो सतह फिनिश पुनर्स्थापना गर्न गुफा भित्ताहरू पुन: पालिस गर्नुहोस्

सिमेन्ट निर्माण हुन नदिन प्रत्येक शिफ्ट पछि तुरुन्तै मोल्ड सफा गर्नुहोस्

उचित रिलिज एजेन्ट प्रयोग गर्नुहोस् (डिजेल वा अन्य विकल्पहरू प्रयोग नगर्नुहोस्)

राम्रो बालुवाको अनुपात बढाउनुहोस् वा पानी-सिमेन्ट अनुपात समायोजन गर्नुहोस्

समस्या 5: असमान कुनाहरू वा भाँचिएका किनारहरू

ब्लकको किनारा र कुनाहरूमा क्षति प्रायः डिमोल्डिङको समयमा मेकानिकल तनावको संकेत हो।

सम्भावित कारणहरू:

गुफाको कुनाहरू जीर्ण वा क्षतिग्रस्त

टाँसिएको मिश्रणको कारणले कडा डिमोल्डिंग

अत्याधिक कम्पनले किनारा कमजोर बनाउँछ

गलत उपचार वा धेरै छिटो सुकाउने

समाधानहरू:

क्षतिग्रस्त गुहा सम्मिलितहरू मर्मत वा बदल्नुहोस्

सबै सतहहरूमा समान रूपमा रिलिज तेल लागू गर्नुहोस्

ओभर-कम्प्याक्शनबाट बच्न कम्पन सन्तुलित गर्नुहोस्

उपचार अवस्था स्थिर र छायादार राख्नुहोस्

समस्या 6: माइक्रो-टियर्स र सतह विरूपण

माइक्रो-आँसु र खैरो रङ ब्लक सतहहरूमा देखा पर्न सक्छ, विशेष गरी प्रिमियम उत्पादनहरूलाई असर गर्ने जहाँ उपस्थिति महत्त्वपूर्ण हुन्छ।

सम्भावित कारणहरू:

डिमोल्डिङको समयमा कंक्रीट र मोल्ड सतह बीचको टाँसिएको छ, जसलाई "टेम्परशू आसंजन" भनिन्छ।

सेतो सिमेन्टको साथ बनाइएको ब्लकहरूमा "ब्लूम" को गठन

समाधानहरू:

डिमोल्डिङ समय अप्टिमाइज गर्नुहोस् र एजेन्ट आवेदन जारी गर्नुहोस्

सेतो सिमेन्ट उत्पादनहरूका लागि, होसियारीपूर्वक निको पार्ने अवस्थाहरू नियन्त्रण गर्नुहोस् र एजेन्ट छनोटलाई ब्लम गठन रोक्नको लागि जारी गर्नुहोस्

समस्या 7: चक्रहरू बीचको आकार भिन्नतालाई रोक्नुहोस्

असंगत ब्लक आयामहरूले मोल्ड स्थिरता वा मेशिन पङ्क्तिबद्धतामा समस्या संकेत गर्दछ।

सम्भावित कारणहरू:

दीर्घकालीन कम्पन थकानबाट मोल्ड फ्रेम विरूपण

ढीलो बोल्ट वा गलत क्याभिटी इन्सर्टहरू

मेसिन कम्पन असंतुलन

असमान खुवाउने वा असंगत मिश्रण

समाधानहरू:

उचित पङ्क्तिबद्धता सुनिश्चित गर्न टर्क रेन्च प्रयोग गरेर सबै बोल्टहरू कस्नुहोस्

पङ्क्तिबद्ध पिनहरू जाँच गर्नुहोस् र लगाइएका कुनै पनि बदल्नुहोस्

सन्तुलनको लागि कम्पन मोटरहरू समायोजन गर्नुहोस्

खुवाउने मानकीकरण गर्नुहोस् र स्थिरता मिलाउनुहोस्

UNIK दृष्टिकोण: डिजाइन मार्फत रोकथाम

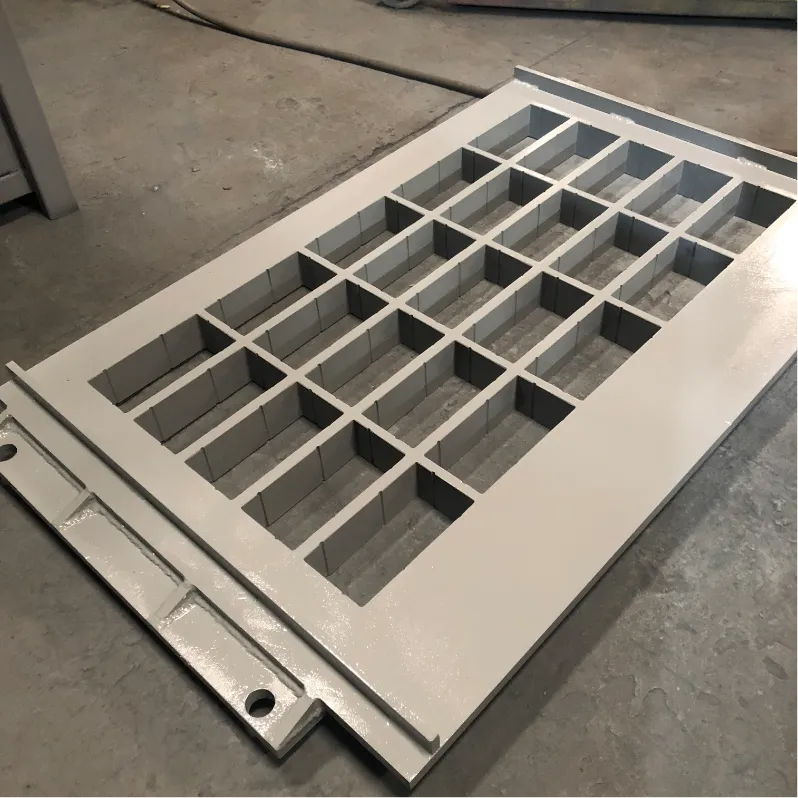
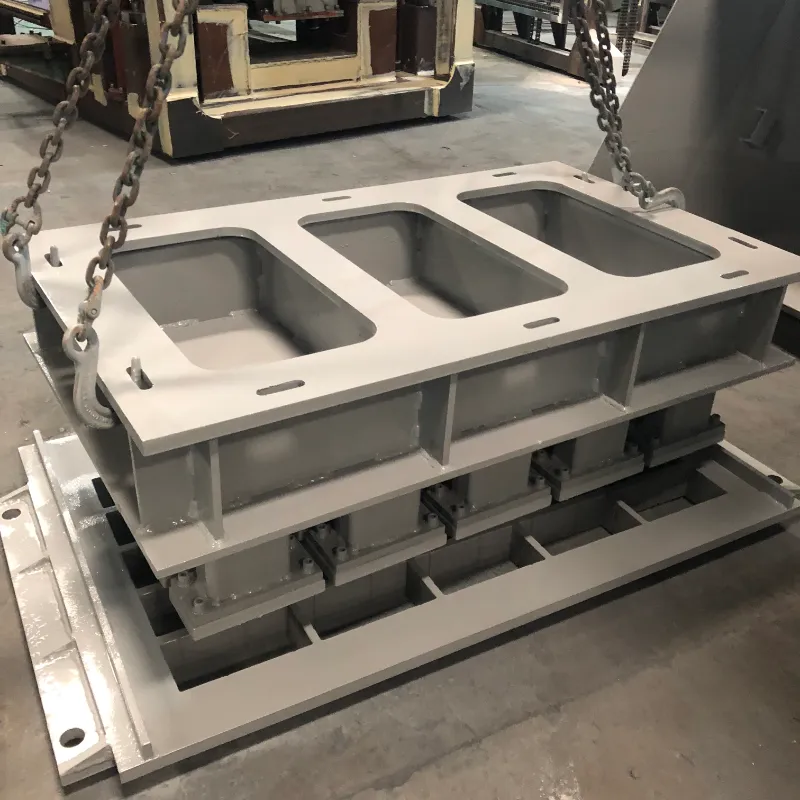
Complete concrete block mould assembly, mould cavity panelHeavy‑duty concrete block production mould for brick making machine

उचित मोल्ड डिजाइन र सामग्री चयन मार्फत धेरै demolding मुद्दाहरू रोक्न सकिन्छ:

मस्यौदा कोण: गुफा भित्ताहरूमा उचित टेपर सफा डिमोल्डिङको लागि आवश्यक छ। यो बिना, ब्लकहरू रिलीज एजेन्ट गुणस्तरको पर्वाह नगरी टाँसिनेछन्।

कुनाको त्रिज्या: तीव्र 90-डिग्री कुनाहरू तनाव बिन्दुहरू हुन् जहाँ क्र्याकिंग सुरु हुन्छ। UNIK डिजाइनहरूले किनारा क्षति कम गर्न 3-5mm त्रिज्या कुनाहरू समावेश गर्दछ।

सतह समाप्त: एक पालिश गुहा सतह (Ra 1.6) घर्षण कम गर्छ र 30% सम्म demolding कार्यसम्पादन सुधार गर्दछ।

तातो उपचार: उचित कार्ब्युराइजिङले HRC58-62 को सतह कठोरता हासिल गर्छ जबकि कोर कठोरता कायम राख्छ, लुगा घटाउँछ जसले टाँसिने गर्दछ।

स्टिल ग्रेड: 42CrMo वा टुल-ग्रेड स्टिलहरू जस्ता उच्च-ग्रेड सामग्रीहरू प्रयोग गरेर मोल्डले 80,000-100,000 चक्रहरूमा यसको आकार र सतहको गुणस्तर कायम राख्छ भन्ने सुनिश्चित गर्दछ।

निष्कर्ष

धेरैजसो विध्वंस समस्याहरू अनुमानित र रोक्न सकिने छन्। मूल कारणलाई व्यवस्थित रूपमा पहिचान गरेर—चाहे मिक्स डिजाइन, कम्पन सेटिङ्हरू, रिलिज एजेन्ट अनुप्रयोग, वा मोल्ड अवस्था—तपाईंले फोहोर र डाउनटाइम कम गर्ने लक्षित समाधानहरू लागू गर्न सक्नुहुन्छ।

राम्रोसँग मर्मत गरिएको मोल्डले 80,000-100,000 चक्रहरू टिक्न सक्छ जब कि सही ब्लक सतह गुणस्तर कायम राख्छ र उच्च-गति स्वचालित लाइनहरूमा सहज रूपमा सञ्चालन हुन्छ। उचित समस्या निवारण र उच्च परिशुद्धता मोल्ड इन्जिनियरिङको साथ, तपाईं कम दोष दर र न्यूनतम अवरोध संग आफ्नो उत्पादन लाइन कुशलतापूर्वक चलिरहेको राख्न सक्नुहुन्छ।

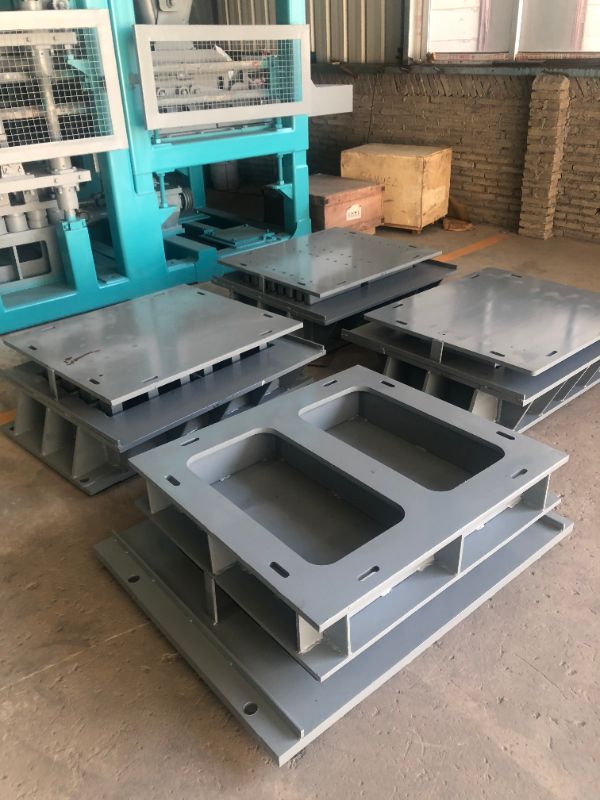
 Multiple finished concrete moulds beside block making machine

सम्बन्धित समाचार
मलाई एउटा सन्देश छोड्नुहोस्
X
हामी तपाईंलाई राम्रो ब्राउजिङ अनुभव प्रदान गर्न, साइट ट्राफिक विश्लेषण र सामग्री निजीकृत गर्न कुकीहरू प्रयोग गर्छौं। यो साइट प्रयोग गरेर, तपाईं कुकीहरूको हाम्रो प्रयोगमा सहमत हुनुहुन्छ। गोपनीयता नीति
अस्वीकार गर्नुहोस्स्वीकार गर्नुहोस्